干粉砂浆设备称重系统:从计量精度到配料稳定性的工程实践
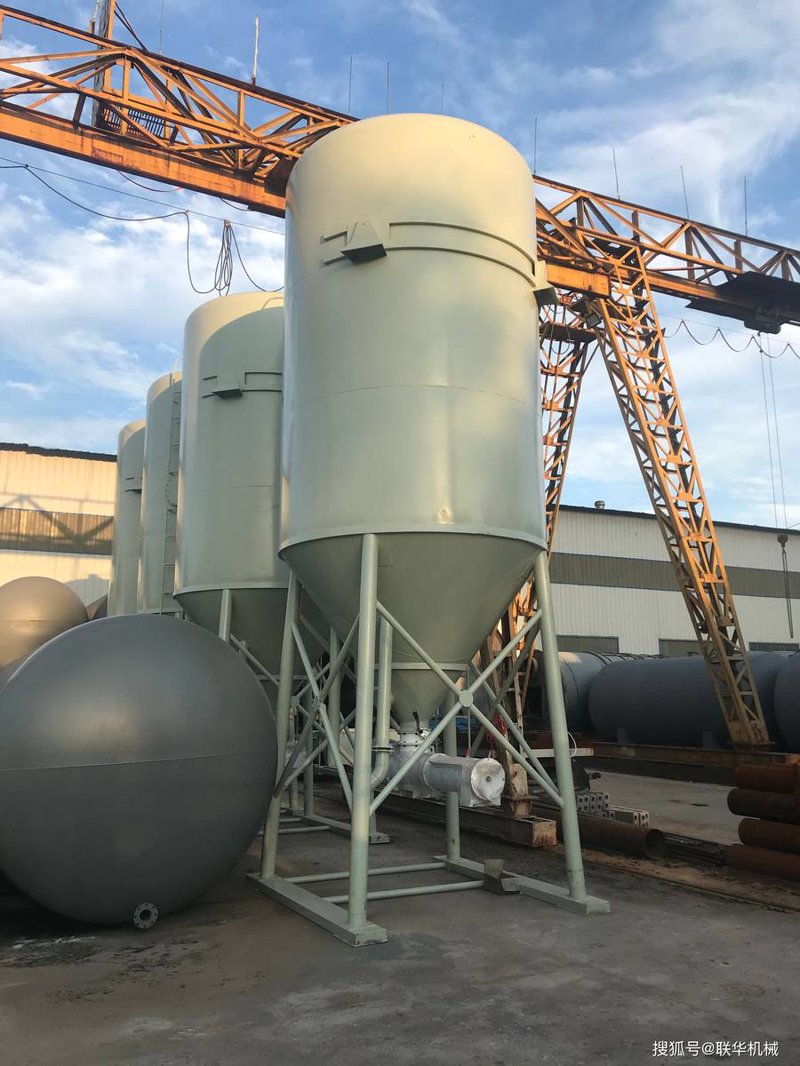
干粉砂浆设备的质量差异,往往不在搅拌主机的功率参数上,而藏在配料称重环节的细节里。一条年产10万吨的普通砂浆生产线,若配料计量误差从±1%收敛到±0.3%,全年可减少水泥超耗约120吨,按当前市场价折算直接成本节约超过4万元。这个数字背后,是称重传感器、称重模块与配料控制系统协同工作的结果,也是许多设备采购方容易忽略的技术盲区。
一、配料计量误差的真实来源
干粉砂浆的配方通常包含水泥、砂、粉煤灰、保水增稠剂、可再分散乳胶粉等5至8种物料,其中胶凝材料与添加剂的配比精度直接决定成品砂浆的抗压强度与粘结性能。行业调研数据显示,国内中小型砂浆搅拌站中,约六成配料偏差并非来自称重传感器本身,而是由料仓卸料冲击、螺旋输送机惯性下料、气动阀门响应延迟三类因素叠加造成。
以某华东地区年产15万吨特种砂浆生产线为例,其水泥秤在改造前动态计量偏差达±1.2%,排查后发现:卸料蝶阀从接收到关闭信号到完全闭合存在约0.4秒滞后,按80吨/小时的瞬时流量计算,这段时间内多下料约9公斤。单纯提高传感器精度等级并不能解决该问题,必须将称重模块的实时数据与阀门控制逻辑联动,引入提前量补偿算法。
二、称重传感器选型与结构适配
干粉砂浆设备常用的称重传感器以悬臂梁式和S型拉压力传感器为主。料仓秤多采用悬臂梁传感器,安装于仓体支撑腿部位,量程一般按最大载荷的1.5至2倍选取;添加剂小料秤则倾向使用S型传感器,兼顾拉压双向受力与较小量程下的灵敏度。值得注意的是,砂浆搅拌站现场粉尘浓度高、振动频繁,传感器的防护等级应不低于IP67,且需关注温度漂移指标——夏季料仓表面温度可达60℃以上,普通传感器的零点温漂可能引入0.05%FS以上的附加误差。
在耐高温传感器应用方面,部分烘干砂冷却段后的称重工位环境温度长期处于80℃至120℃区间,需选用特殊温度补偿型号,或在称重模块结构上增加隔热垫层。山河工业传感在多个干粉砂浆罐称重项目中采用的分体式称重模块,将传感器与承载结构热隔离,实测可将温漂影响控制在0.02%FS以内。
三、从单点称重到系统级配料控制
配料称重系统的价值不在于单台秤的静态精度,而在于多秤协同下的动态一致性。一套完整的干粉砂浆配料称重系统通常包含3至6个称重单元、一套称重仪表或PLC称重模块、以及上位机配料管理软件。系统需完成空秤去皮、快慢加料切换、落差自动修正、超差报警与配方追溯等动作。
- 快慢加料切换点:一般设定为目标值的85%至90%,剩余量由慢加料完成,可显著降低空中料柱冲击误差。
- 落差自动修正:系统记录最近若干批次的过冲量均值,动态调整慢加料提前关闭阈值,适应不同物料流动性变化。
- 配方追溯:每批次各物料实际称量值存档,满足建材产品质量追溯要求,也为配方优化提供数据基础。
某砂浆搅拌站改造项目中,将原有静态称重仪表替换为带动态补偿功能的称重模块后,水泥与粉煤灰的配料偏差由±1.0%降至±0.35%,混合料28天抗压强度标准差下降约18%,成品批次稳定性明显改善。
四、设备选型的务实建议
采购干粉砂浆设备时,建议将配料称重系统作为独立技术条款进行约定:明确各物料秤的量程、精度等级、传感器品牌与防护等级,要求供方提供空载与负载状态下的重复性测试记录,并在验收环节进行连续10批次以上的动态计量复核。对于特种砂浆或小料添加比例低于1%的配方,应单独配置高分辨率称重单元,避免大秤称小料造成的相对误差放大。
干粉砂浆设备的竞争力,最终体现在每一盘砂浆的配比一致性上。称重传感器与称重模块虽只占整线投资的较小比例,却是配料精度的源头环节。把计量链条上的每个细节做扎实,比堆砌主机参数更能带来长期的生产效益。